TRS / OEE : comment les agents IA s'attaquent aux six grandes pertes de votre ligne de production
Par Delos — 2026-11-14
La plupart des usines tournent à 55-60 % de TRS. Voici comment les agents IA attaquent les six grandes pertes, étape par étape.
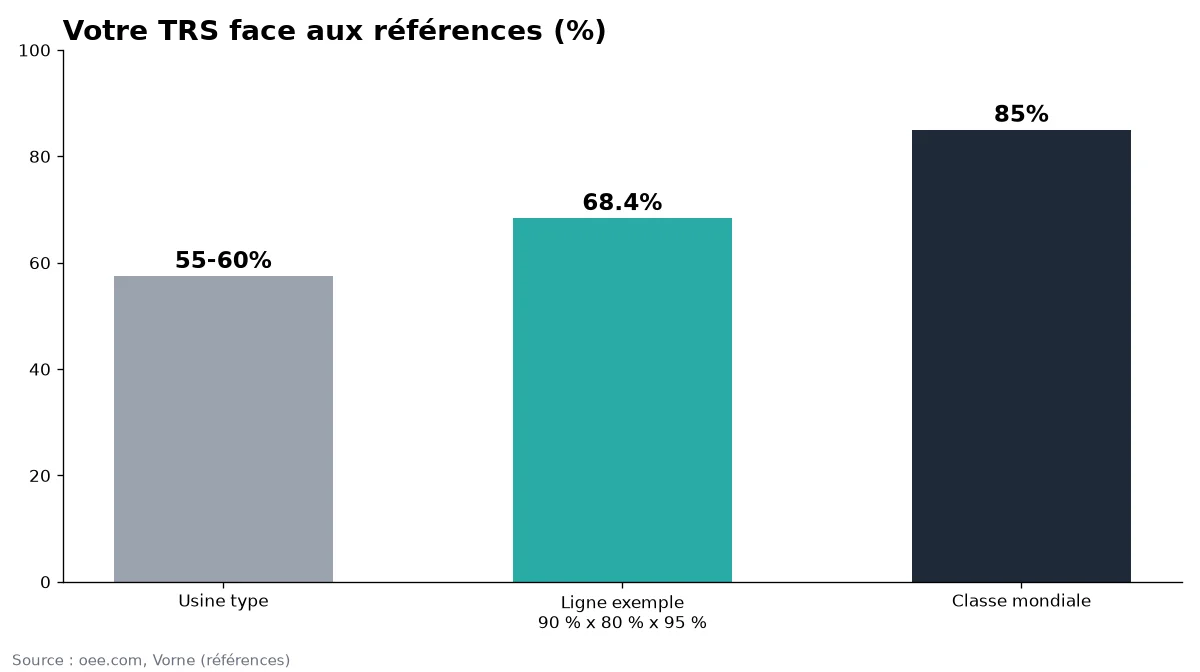
Le taux de rendement synthétique (TRS, ou OEE en anglais) est l'indicateur qui dit quelle part de votre temps de production planifié est réellement productive. La formule est simple : Disponibilité x Performance x Qualité. La réalité l'est moins : la référence « classe mondiale » est de 85 %, alors que les usines se situent typiquement autour de 55-60 %, et environ un industriel sur dix seulement atteint 85 % (analyses oee.com et Vorne). L'écart, c'est de la production que vous payez déjà sans la livrer.
Ce que mesure vraiment le TRS
Le TRS répartit les pertes en trois facteurs (oee.com) : la disponibilité (temps de marche divisé par le temps de production planifié), la performance (temps net de marche divisé par le temps de marche) et la qualité (temps pleinement productif divisé par le temps net de marche). Prenons une ligne à 90 % de disponibilité, 80 % de performance et 95 % de qualité : 0,90 x 0,80 x 0,95 = 68,4 %. Aucun facteur n'est dramatique, et pourtant près d'un tiers du temps planifié est perdu.
Les six grandes pertes, et leur responsable
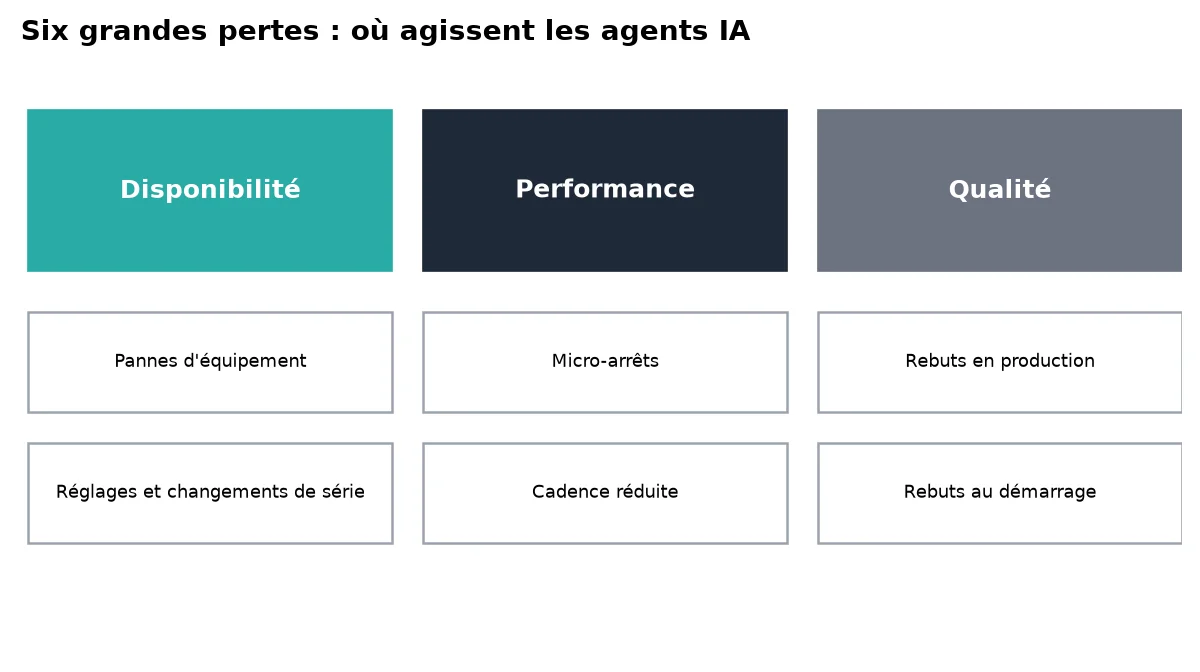
Le cadre classique regroupe les pertes en six catégories : pannes d'équipement et réglages/changements de série (disponibilité) ; micro-arrêts et cadence réduite (performance) ; rebuts de production et rebuts au démarrage (qualité). Chaque minute perdue tombe dans une seule case, donc chaque case peut avoir un responsable et une action.
Où les agents IA aident
Disponibilité : moins de surprises, des changements de série plus rapides
Les agents lisent les journaux de maintenance, l'historique d'alarmes et les notes des opérateurs, repèrent les pannes récurrentes et préparent l'ordre de travail avant la prise de poste. Pour les changements de série, ils assemblent la checklist, la liste de pièces et les réglages du dernier lancement réussi. À coupler avec une bonne stratégie de maintenance (voir notre guide sur le ROI de la maintenance prédictive).
Performance : rendre les micro-arrêts visibles
Les micro-arrêts de moins de cinq minutes sont rarement saisis à la main : c'est « l'usine cachée ». Un agent qui exploite les compteurs machine et les commentaires des opérateurs regroupe les arrêts par cause et peut montrer, par exemple, que 40 % des minutes perdues viennent d'un seul point de bourrage. La cadence réduite se lit pareil : temps de cycle idéal contre réel, par référence produit.
Qualité : détecter la dérive avant le rebut
Les agents croisent paramètres process et rebuts pour alerter quand un réglage dérive, et résument les rebuts de démarrage par changement de série pour ajuster les recettes. Pour l'inspection elle-même, voir l'inspection visuelle par IA.
Un déploiement en 5 étapes
- Mesurer au goulot. Le TRS se mesure à l'étape qui gouverne le débit, comme le recommande la FAQ d'oee.com (source).
- Figer les définitions. Arrêts planifiés, temps de cycle idéal, critère de rebut : à valider avant d'automatiser.
- Brancher les données existantes. Compteurs machine, motifs d'arrêt, tickets de maintenance, sans nouveaux capteurs au départ.
- Un responsable par perte, une revue hebdomadaire. L'agent prépare le Pareto des pertes et propose trois actions ; les équipes décident.
- Suivre les trois facteurs, pas seulement le total. Un TRS qui monte peut masquer une qualité qui baisse.
Ne visez pas 85 % à l'aveugle
Les 85 % sont une référence, pas un objectif universel : la FAQ d'oee.com précise elle-même que la classe mondiale n'est pas forcément votre cible, selon votre procédé. Partez de votre propre base et attaquez d'abord la plus grosse perte. La qualité des relais entre équipes compte aussi : voir les agents IA pour la passation de poste.
À retenir
- TRS = Disponibilité x Performance x Qualité ; une usine type est à 55-60 %.
- Les six grandes pertes donnent un responsable à chaque minute perdue.
- Les agents IA rendent visibles et actionnables micro-arrêts, dérives et pannes récurrentes.
- Commencez avec les données existantes, mesurées au goulot.